
MIFA y VSM: lo que Toyota realmente nos enseñó sobre el flujo de materiales e información
¿Son realmente diferentes el MIFA y el Value Stream Mapping de Toyota? Este artículo explora sus orígenes comunes, cuestiona ideas erróneas y explica por qué un mapeo eficaz comienza por los problemas.
Existe un debate dentro de la comunidad Lean que resurge con sorprendente frecuencia: ¿es el Análisis del Flujo de Materiales e Información (MIFA) de Toyota fundamentalmente distinto al Mapeo del Flujo de Valor (VSM)? A veces, el argumento va más allá: se describe el VSM como una simplificación occidental, mientras que el MIFA se presenta como el «método auténtico de Toyota».
Tras décadas investigando, enseñando y aplicando el enfoque del flujo de valor (y, en el caso de David Marriott, habiendo trabajado directamente para Toyota en diversos roles, incluido el desarrollo de proveedores), consideramos que gran parte de este debate parte de una premisa errónea. Las pruebas demuestran un vínculo claro entre el enfoque de Toyota sobre el flujo de materiales e información y el método que Mike Rother y John Shook denominaron posteriormente «Mapeo del Flujo de Valor» (VSM). No obstante, la propia documentación de Toyota explica por qué no todos los mapas deben ser iguales.
1. Aclarar la terminología: ¿MIFA ó Value Stream Mapping?
En el libro Observar para crear valor, Rother y Shook explican explícitamente que el método al que llaman «Mapeo del Flujo de Valor» (VSM) se conoce en Toyota como «Análisis del Flujo de Materiales e Información» (MIFA), y que su propio método se basa en los mapas utilizados por Toyota. Esto hace difícil sostener la idea de que el MIFA y el VSM sean metodologías inconexas o contrapuestas.
Posteriormente, John Shook ha sido aún más directo: el MIFA y el VSM son dos nombres para referirse, en esencia, al mismo proceso. En otras palabras, la distinción no reside en un «método auténtico de Toyota» frente a un «método occidental» distinto. "Observar para crear valor" toma deliberadamente un proceso de mejora de sistemas —utilizado originalmente por un grupo relativamente reducido de expertos en la optimización de sistemas— y lo hace accesible —o, en palabras de Shook, lo «democratiza»—, permitiendo que muchas más personas aprendan a visualizar y rediseñar los flujos.
El mapa no es el análisis. El análisis no es la mejora.
John Shook reforzó más tarde esta distinción: el mapeo del flujo de valor no constituye el análisis del flujo en sí mismo, sino que es una herramienta que orienta el análisis necesario para mejorar los flujos existentes y diseñar otros mejores. Por tanto, la evolución histórica se entiende mejor de la siguiente manera: Análisis del Flujo de Materiales e Información de Toyota → Observar para crear valor → Mapeo del Flujo de Valor.
2. Por qué era necesario el flujo de materiales e información
El pensamiento Lean, desarrollado por Jim Womack y Dan Jones, articula cinco principios: especificar el valor, identificar el flujo de valor, hacer que el valor fluya, permitir que el cliente haga pull y buscar la perfección. La perspectiva del flujo de valor es fundamental porque, si bien las organizaciones suelen gestionarse de forma vertical, el valor fluye horizontalmente a través de las distintas funciones.
Toyota necesitaba comprender no solo el movimiento físico, sino también la información que lo controla: qué debe fabricarse, cuándo, en qué cantidad, en qué secuencia, hacia dónde debe dirigirse y cómo sabe el proceso anterior que el proceso siguiente requiere algo. El flujo de materiales y el flujo de información son inseparables.
Existe aquí un matiz importante en la traducción. El término japonés que subyace a "material" es "mono": literalmente, la cosa, el elemento, el producto o el trabajo que se desplaza a través del sistema. Por tanto, traducir "mono" como "material" puede inducir a error, llevándonos a pensar únicamente en materias primas. Del mismo modo, el término "información" no se refiere a cualquier dato que circule dentro de la organización; en este análisis, alude a la información de control —es decir, la instrucción de trabajo o la señal que provoca que alguien o algo fabrique o desplace el "mono"—. En un flujo de valor centrado en el procesamiento de información, la propia información puede convertirse en el "objeto" sobre el que se trabaja. La segunda dimensión sigue siendo la información que controla dicho trabajo.
3. Lo que Toyota enseñó realmente
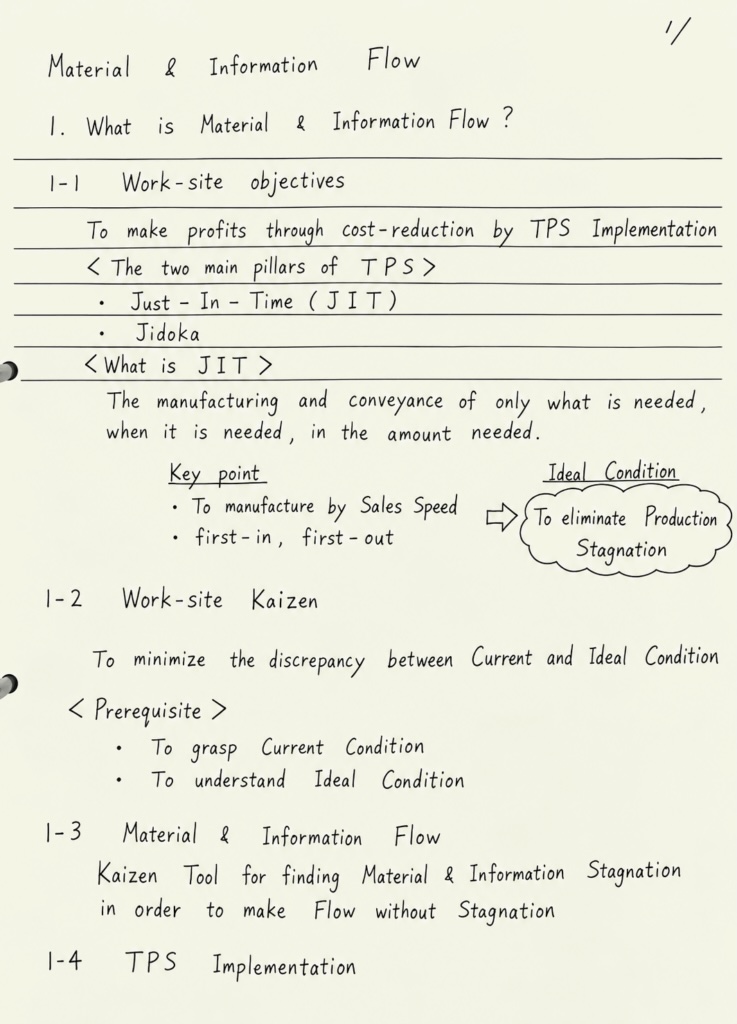
Notas didácticas para los coordinadores de Toyota: el propósito del TPS, el JIT, la situación actual frente a la ideal, y el flujo de materiales e información como herramienta kaizen.
El material para los coordinadores comienza por el propósito, no por los símbolos. Conecta los objetivos del lugar de trabajo con el Sistema de Producción Toyota (TPS), identifica el Just-in-Time (JIT) y el Jidoka, define el JIT como la fabricación y el transporte exclusivo de lo que se necesita, cuando se necesita y en la cantidad necesaria, y describe la condición ideal como la eliminación de los estancamientos en la producción.
El kaizen en el lugar de trabajo busca minimizar la brecha entre la situación actual y la situación ideal. Para ello, es necesario que las personas comprendan primero la situación actual y definan la situación ideal. Solo entonces, el material introduce el "Flujo de Materiales e Información" (MIFA) como una "herramienta kaizen para identificar el estancamiento de materiales e información", con el fin de generar un flujo continuo, sin interrupciones.
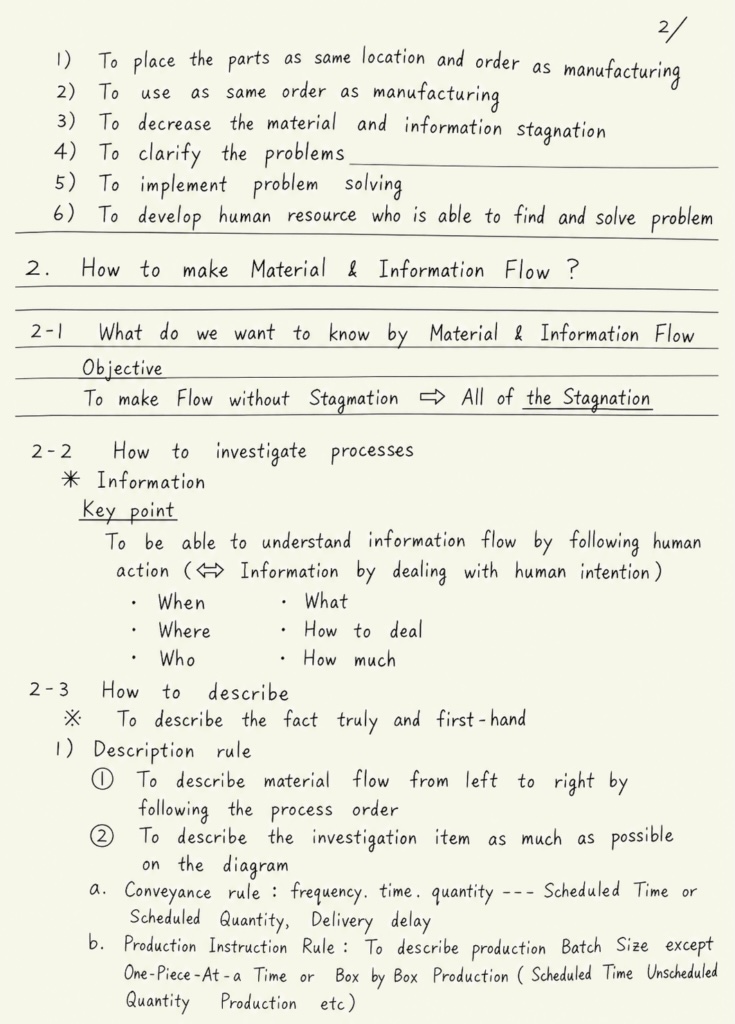
Notas de un coordinador de Toyota: aclarar los problemas, implementar la resolución de problemas y desarrollar personas capaces de identificar y resolver dichos problemas; investigar la información observando las acciones de las personas.
Desarrollar personas, no solo dibujar mapas
El material didáctico va más allá. Define objetivos que incluyen aclarar problemas, implementar la resolución de problemas y formar a personas capaces de detectar y solucionar dificultades. Esto convierte al MIFA tanto en un mecanismo de desarrollo de capacidades como en una herramienta de análisis.
Un buen ejercicio de mapeo debe generar dos resultados: un mejor flujo de valor y personas que piensen mejor.
Describir los hechos con veracidad y de primera mano
Otra instrucción fundamental en el material es: "Describir los hechos con veracidad y de primera mano". Asimismo, un mapa del flujo de valor debe reflejar los hechos observados en el gemba, y no suposiciones reconstruidas en una sala de reuniones. Siga el flujo de materiales, siga el flujo de información, observe lo que las personas hacen realmente. Pregunte: ¿cuándo?, ¿dónde?, ¿quién?, ¿qué?, ¿cómo? y ¿cuánto?
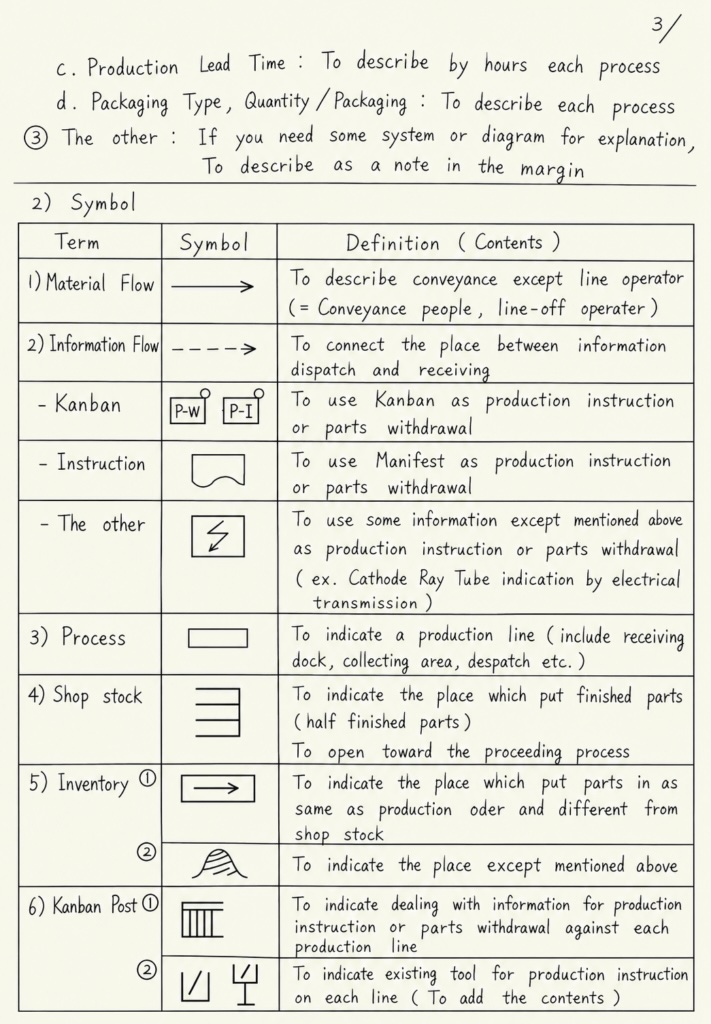
Notas de un coordinador de Toyota: el uso de símbolos estandarizados proporciona un lenguaje común para representar el flujo de materiales, el flujo de información, el kanban, los procesos, el inventario y los clientes o proveedores.
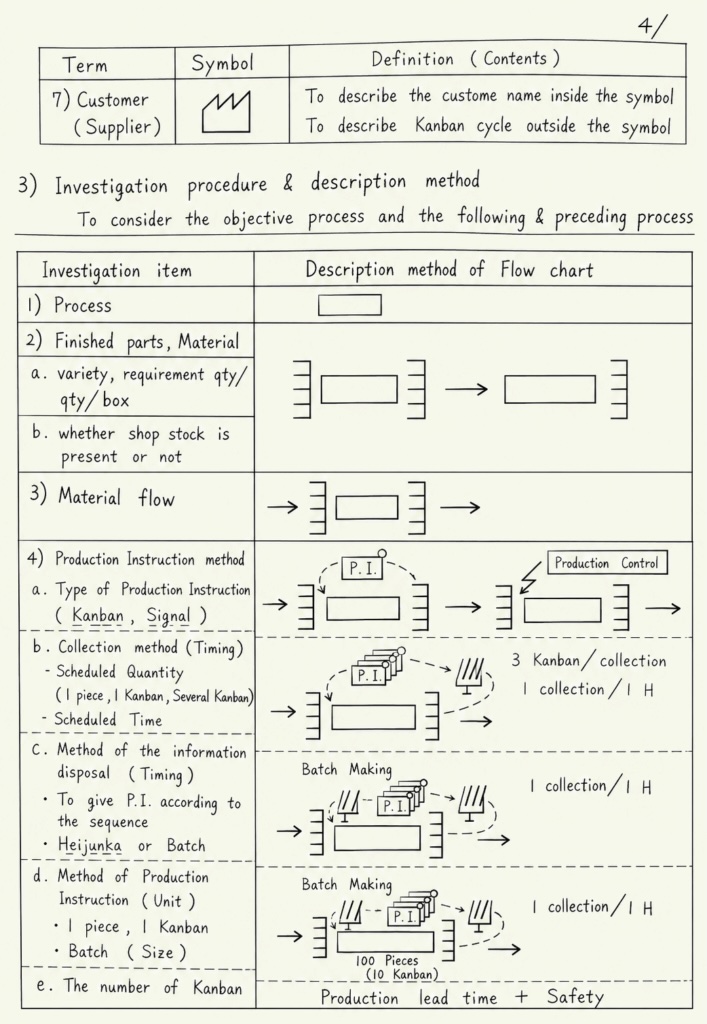
Toyota empleaba convenciones claras. El material define símbolos para el flujo de materiales, el flujo de información, el kanban, las instrucciones de producción, los procesos, el inventario en planta, los puntos de kanban, y los clientes o proveedores. Sin embargo, estas convenciones están al servicio del análisis; el análisis no existe para servir a los símbolos.
4. Tiempo de ciclo de fabricación = procesamiento + estancamiento
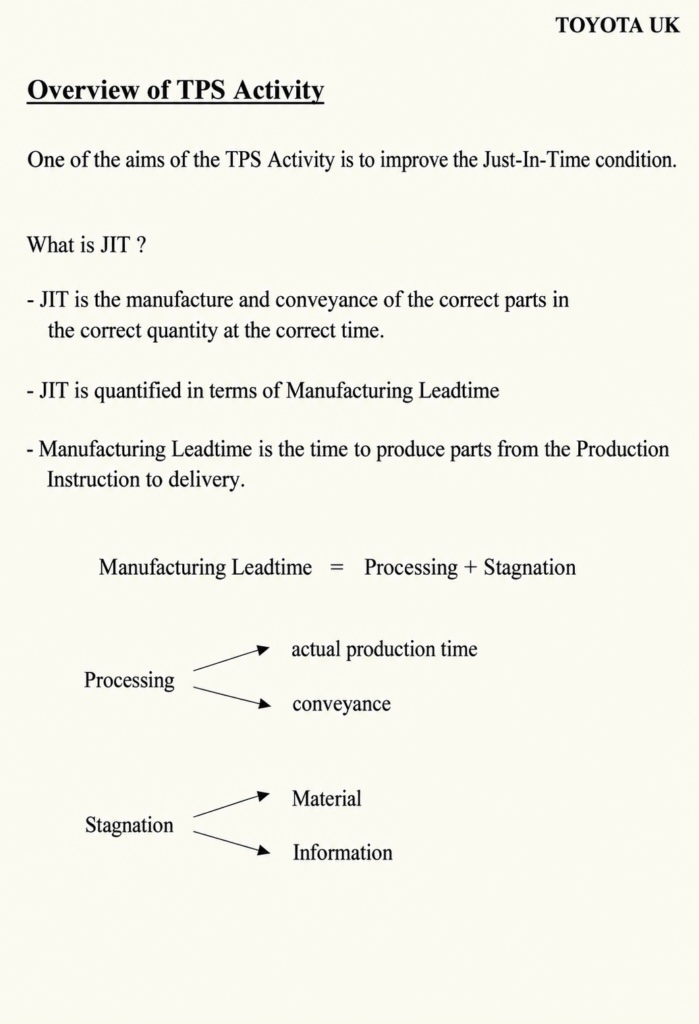
Material del TPS (Sistema de Producción Toyota) en Toyota Reino Unido: el JIT se cuantifica mediante el tiempo de ciclo de fabricación; el estancamiento puede darse tanto en los materiales como en la información.
El material de formación de Toyota Reino Unido explicita esta lógica: el tiempo de ciclo de fabricación es igual al procesamiento más el estancamiento. El procesamiento abarca la producción propiamente dicha y el transporte; el estancamiento, por su parte, afecta tanto a los materiales como a la información. Esto revela el propósito del análisis: ¿dónde se detiene el flujo? ¿Por qué? ¿Qué información provoca o permite que se detenga? ¿Qué es necesario cambiar?
Dan Jones recuerda los orígenes de esta iniciativa en términos especialmente reveladores. En un correo electrónico reciente que nos envió, confirmó que él sugirió los títulos "Observar para crear valor" y, más tarde, "Seeing the Whole Value Stream". El propósito de ambos títulos no era enseñar una técnica de dibujo, sino proporcionar una forma de observar el sistema para que las personas pudieran empezar a definir los problemas que requerían solución. También recuerda una conversación en el aeropuerto de Tokio en la que, según cree, Iwata le esbozó el sistema MIFA en una servilleta.
Asimismo, Jones reconoció que esta era, precisamente, la forma de ver que necesitaban desarrollar: primero dentro de las fábricas, mediante "Observar para crear valor", y posteriormente a lo largo de flujos de valor completos, a través de "Seeing the Whole Value Stream". Aunque su recuerdo es personal y contiene matices respecto a quién realizó el boceto, la idea central es clara: observar el sistema es el punto de partida de una mejora con propósito, no su meta final.
5. "Observar para crear valor" hizo que este enfoque pudiera enseñarse
Por esta razón, es posible que el elemento más importante de "Observar para crear valor" no sean sus mapas, sino las preguntas para el diseño del estado futuro que aparecen en la cara interna de la portada. Dan Jones ha subrayado en repetidas ocasiones su importancia. Estas preguntas comienzan considerando la demanda del cliente y el takt time; luego, plantean cómo debe fluir el sistema, cómo aplicar la lógica pull, cómo nivelar la carga y cómo establecer la programación. La mejora de los procesos queda para el final. Este orden no es casual: los procesos individuales deben mejorarse una vez que se ha diseñado cómo debe operar el sistema global de materiales e información, y no antes.
Shook también señala dos limitaciones en el libro original. En primer lugar, el capítulo final sobre la implementación del estado futuro resulta menos sólido que la lógica de diseño del sistema que lo precede; plasmar la implementación por escrito fue una tarea compleja cuando se redactó el libro en 1997. En segundo lugar, el ejemplo de Acme Stamping no explicita lo suficiente el problema que se pretende resolver. Las mejoras son evidentes, pero el «porqué» no lo es. Posteriormente, Shook elaboró un documento A3 para Acme que enmarca la necesidad de rediseño en torno a unos requisitos de entrega al cliente cada vez más exigentes. Esto refuerza una lección fundamental para la actualidad: el rediseño de un sistema debe partir de una brecha en el desempeño o en las necesidades del cliente, y no del simple deseo de "hacer un VSM".
Un mapa del estado actual, por muy bien dibujado que esté, no cambia nada el lunes por la mañana.
6. Los mapas de Toyota no son todos iguales
Los siguientes ejemplos, provenientes de Toyota Motor Manufacturing (UK) y del desarrollo de proveedores, son importantes precisamente porque difieren entre sí. Aunque todos reflejan una preocupación subyacente común —el flujo de materiales e información, los tiempos de entrega y el control—, la forma en que se representan varía según el problema y el objetivo.
Otro aspecto relevante reside en el propio nombre: «Análisis del Flujo de Materiales e Información» (MIFA). En esencia, este análisis mapea deliberadamente dos dimensiones de un sistema empresarial: el flujo de los productos o del trabajo (mono) y la información de control que indica qué paso debe seguir dicho trabajo. El análisis no pretende modelar la totalidad del sistema empresarial. Una vez que se comprenden estas dos dimensiones y se define una «condición objetivo», es posible incorporar otras dimensiones según lo requiera el problema —por ejemplo, la distribución en planta, el personal, la calidad, la capacidad o los costes—. Esto explica por qué los expertos de Toyota pueden elaborar diagramas MIFA mucho más complejos y detallados que el ejemplo didáctico —deliberadamente sencillo— que aparece en el libro "Observar para crear valor".
La hoja de trabajo de Coventry Presses utiliza explícitamente el título "Flujo de Materiales + Información". En ella se hace un seguimiento de los proveedores, los procesos de producción, los inventarios, la logística y las expediciones, al tiempo que se muestran los programas de producción, los niveles de existencias, la información de planificación y otros bucles de control. Aunque es evidente que pertenece a la misma corriente de pensamiento que "Observar para crear valor", no se limita a una plantilla rígida de manual.
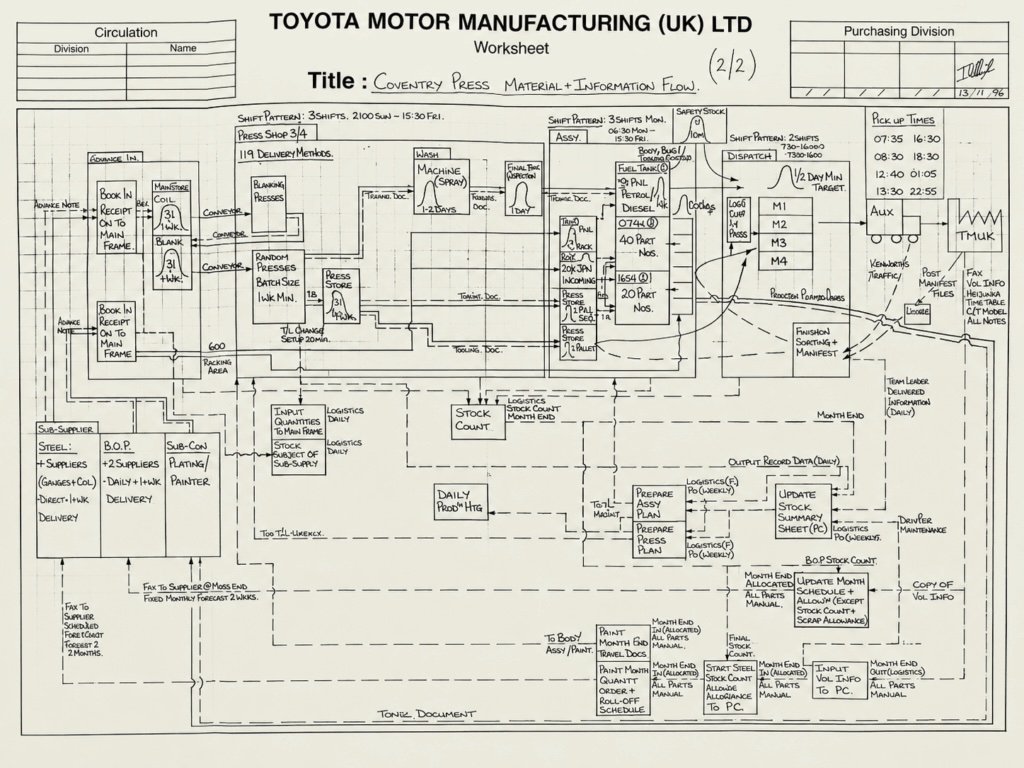
Ejemplo 1 – Toyota Motor Manufacturing (UK), Coventry Presses: «Flujo de Materiales + Información».
El mapeo como diseño de sistemas
La propuesta de Kostal se centra en aspectos como las cantidades por contenedor, los niveles de existencias, el método FIFO, el kanban, los manifiestos de carga, los tiempos de ciclo y la frecuencia de entrega. Las anotaciones manuscritas resultan reveladoras: el mapa se utiliza como una herramienta para interrogar al sistema. ¿Cómo debería reaccionar el inventario ante un cambio en el takt time? ¿Cómo se debe detectar un nivel bajo de existencias? El propósito es fomentar la reflexión y el diseño del sistema, no crear un documento final impecable.
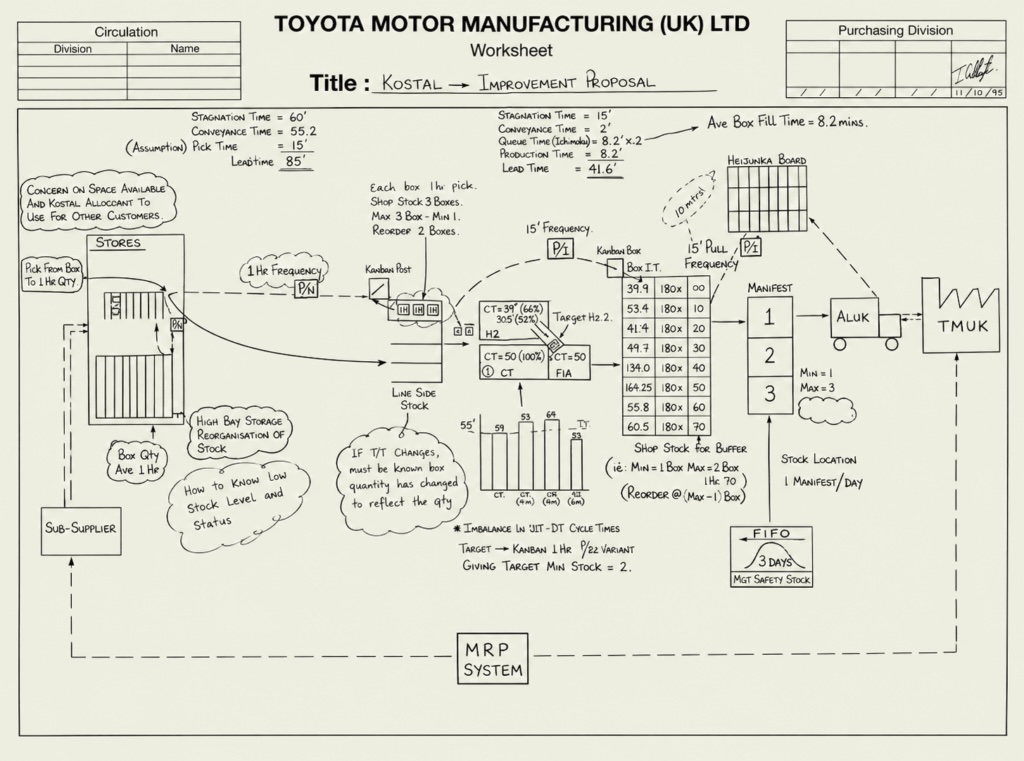
Ejemplo 2 – Desarrollo de proveedores en Toyota: "Kostal – Propuesta de mejora"; un análisis de logística y reaprovisionamiento centrado en la resolución de problemas.
Este documento narra un proceso de mejora. Registra una situación inicial, una situación actual, una situación objetivo y una reducción cuantificable en los tiempos de entrega. El mapa no es una simple «fotografía» estática, sino una parte integral del ciclo de resolución de problemas.
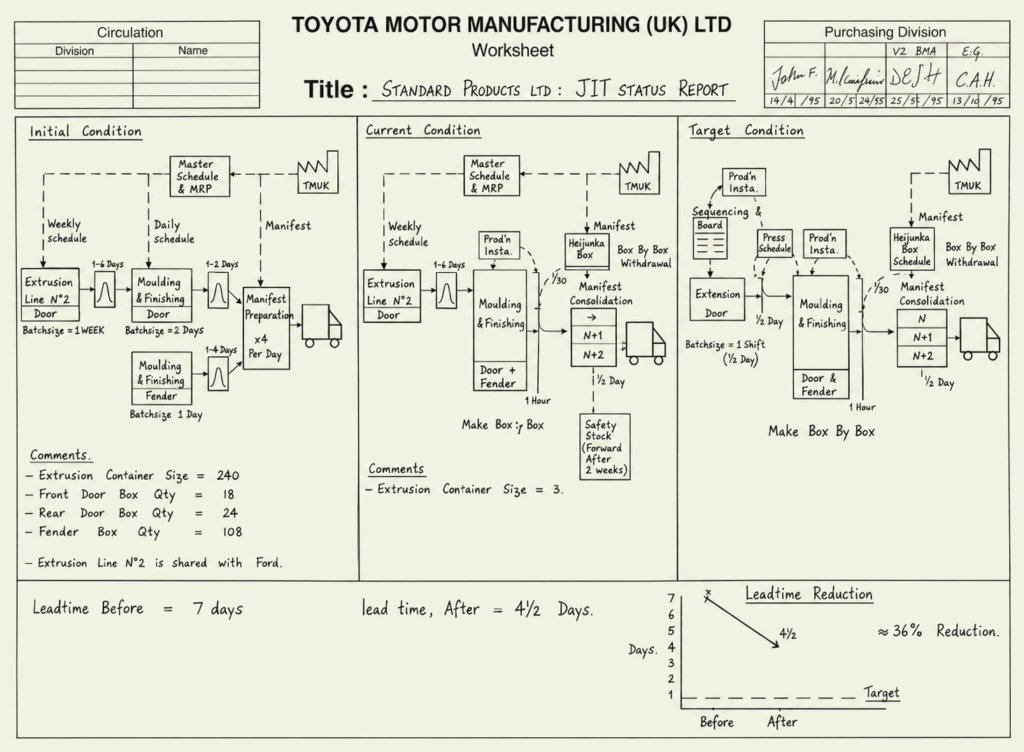
Ejemplo 3 – «Standard Products Ltd: Informe de situación JIT»: Situación inicial -> Situación actual -> Situación objetivo.
La logística de materiales avanza hacia una mayor estandarización y gestión: manifiestos, embalaje, logística externa, logística en planta, control de inventarios, almacenamiento en el punto de uso, gestión de situaciones anómalas y recuperación. Además, la secuencia de trabajo sigue este orden: comprender -> analizar -> diseñar -> implementar -> estandarizar -> gestionar -> mejorar.
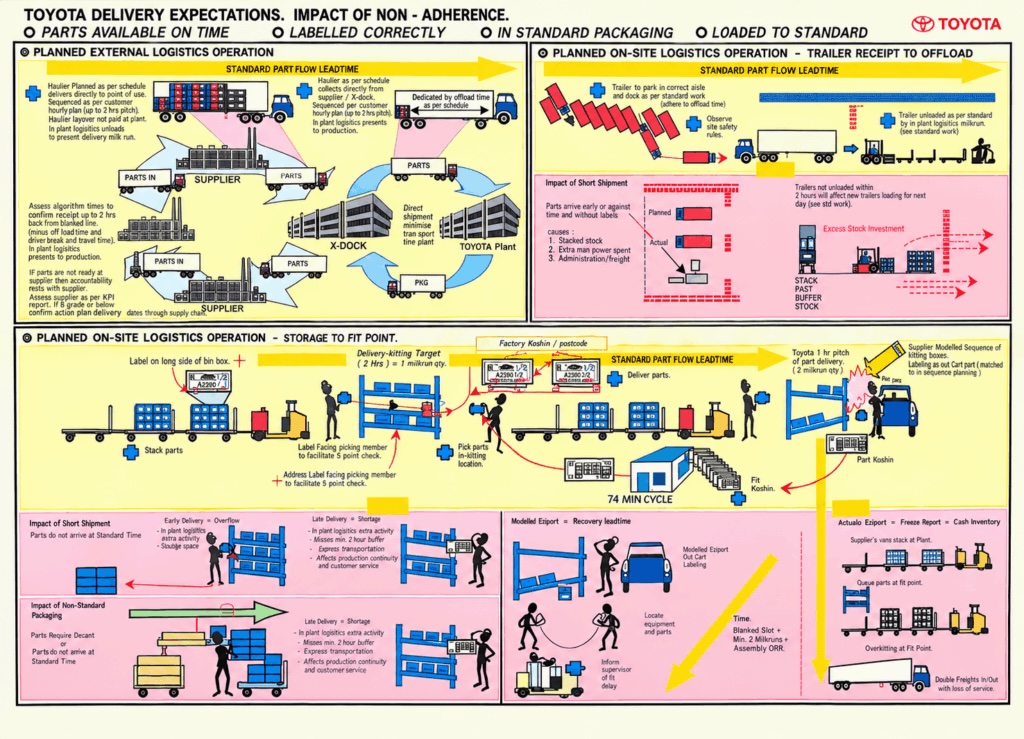
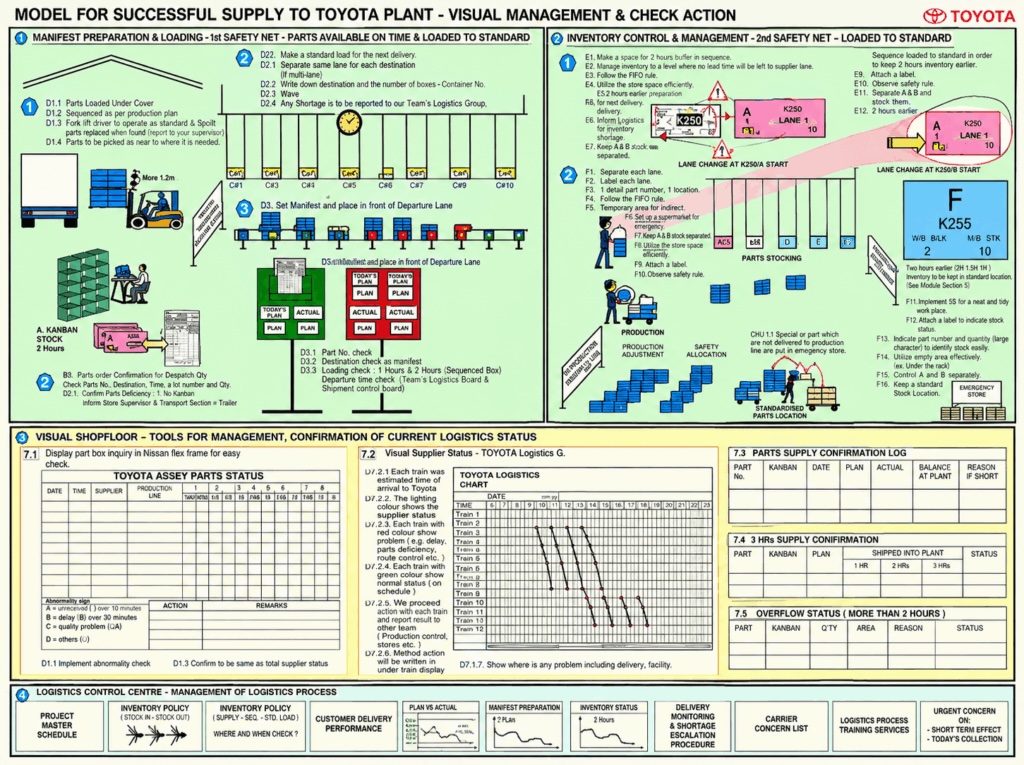
7. Por qué mapas diferentes no implican metodologías diferentes
Encontrarse con un mapa de Toyota que no se parece al ejemplo clásico de "Observar para crear valor" no demuestra que el MIFA y el VSM de Toyota sean metodologías fundamentalmente distintas. Lo que demuestra es que Toyota adapta la representación a cada situación. Un mapa es un modelo de la realidad; la información necesaria depende del problema que se esté analizando.
Por tanto, comparar el mapa de Acme Stamping —deliberadamente sencillo— con un MIFA complejo de Toyota, y concluir que se trata de métodos distintos, constituye un error de categoría. El primero es una herramienta didáctica para principiantes; el segundo puede ser el resultado del trabajo de un profesional experimentado que analiza un sistema complejo. La complejidad de la representación nos informa sobre el problema, el alcance y el nivel de madurez de quien la utiliza, pero no implica necesariamente una metodología subyacente diferente.
Problema distinto. Enfoque distinto. Información distinta. Mapa distinto.
Una línea de producción que no alcanza el takt time, un proveedor que acumula un inventario excesivo, el procesamiento de información por lotes semanales, un cambio de ingeniería que tarda doce semanas o la amplificación de la demanda a lo largo de la cadena de suministro no son el mismo problema. No cabe esperar que un único diagrama rígido sirva para abordar todos ellos.
El testimonio de Dan Jones ayuda a explicar por qué los profesionales pasaron, de forma natural, a un enfoque distinto en lugar de adoptar un método diferente. Una vez que las personas fueron capaces de visualizar el sistema de materiales e información dentro de una fábrica, se enfrentaron al siguiente desafío: observar el sistema interconectado entre distintas organizaciones. El título "Seeing the Whole" respondía a la misma intención subyacente que "Observar para crear valor": hacer visible el sistema para que las personas puedan identificar y abordar los problemas correctos.
8. Cambiar el enfoque
A veces, el límite adecuado es un proceso; otras veces, una instalación, el flujo "de puerta a puerta" o incluso toda la cadena de valor extendida. El concepto de "Seeing the Whole Value Stream" —desarrollado por Jim Womack y Dan Jones, y posteriormente ampliado junto con David Brunt y Matthew Lovejoy— desplaza deliberadamente el enfoque más allá de una sola planta, permitiendo comprender el desempeño desde el proveedor hasta el cliente final. De lo contrario, la optimización local puede acabar incrementando el tiempo de entrega total, el inventario, el transporte, el riesgo y la complejidad.
9. El mapeo de cuatro campos y el trabajo con alta carga de información
Esta misma lógica es aplicable al desarrollo de productos, la ingeniería, los servicios y los entornos administrativos. El !mapeo de cuatro campos! es un ejemplo de cómo modificar la representación para comprender las actividades, las personas, las interacciones, los estándares, las decisiones y el tiempo. La cuestión no es si el dibujo se ajusta a una plantilla de VSM típica de una fábrica, sino si nos ayuda a entender la situación actual y a diseñar una mejor.
10. Método de enseñanza del mapeo me flujo de valor del LEA
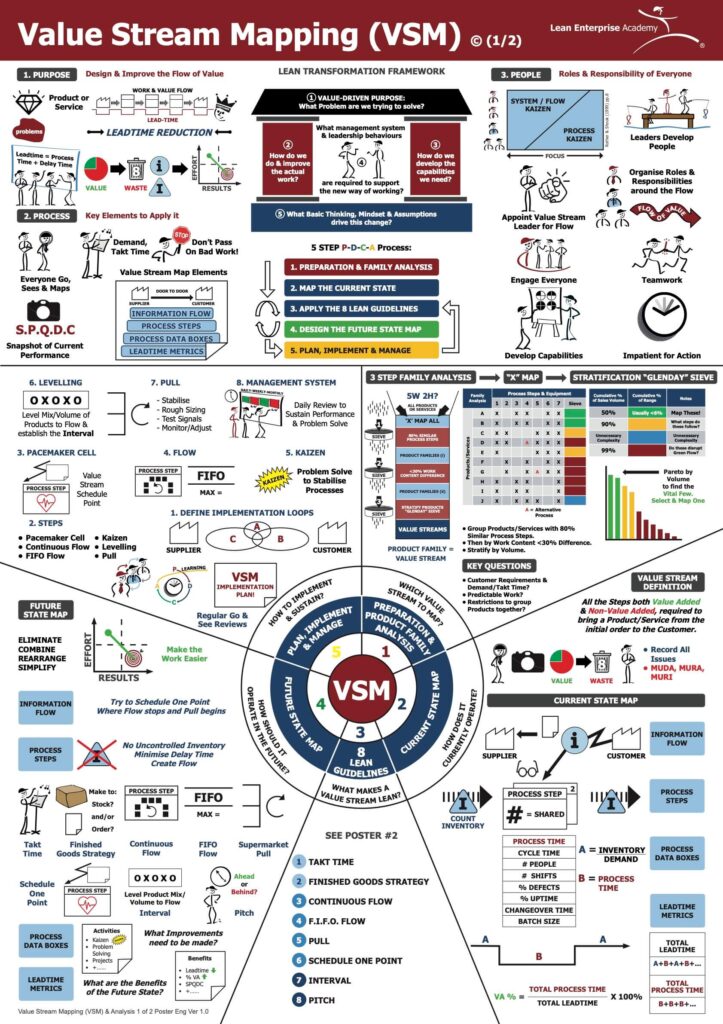
Póster didáctico sobre el mapeo del flujo de valor (VSM) de Lean Enterprise Academy (LEA): el proceso completo de aprendizaje y mejora basado en el ciclo PDCA.
El primer póster didáctico sobre VSM de la LEA reúne el método en su conjunto: 1) preparación y análisis de familias; 2) mapeo del estado actual; 3) aplicación de los ocho principios (o directrices) *lean*; 4) diseño del mapa del estado futuro; y 5) planificación, implementación y gestión. El ciclo PDCA central es fundamental: se trata de un método de mejora, no de una simple secuencia de dibujo.
11. Los ocho principios Lean son preguntas de diseño
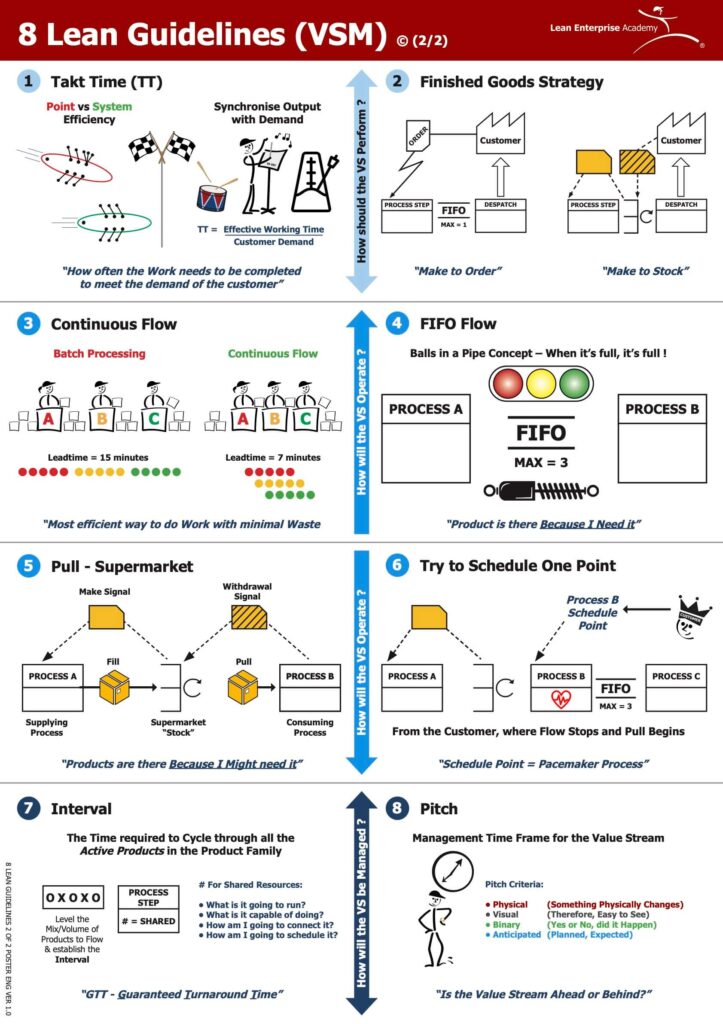
Póster didáctico sobre los ocho principios Lean del Lean Enterprise Academy: preguntas para diseñar el sistema de producción futuro.
El segundo póster didáctico sobre VSM recoge ocho preguntas clave para el diseño del estado futuro: takt time, estrategia para productos terminados, flujo continuo, flujo FIFO, sistema pull/supermercado, programación en un único punto, intervalo y pitch. No se trata de ocho reglas para dibujar un mapa, sino de preguntas orientadas a diseñar un mejor sistema operativo.
La secuencia es significativa. Shook señala con qué frecuencia los equipos de mapeo fallan incluso al abordar correctamente la primera pregunta: ¿cuál es la demanda del cliente y qué takt time implica esto a nivel operativo? Sin esta base, los equipos pueden pasar días recopilando datos de los procesos y proponiendo mejoras kaizen locales sin haber diseñado primero el sistema de producción. En definitiva, la lógica consiste en diseñar primero el sistema; la mejora de los procesos locales se deriva, posteriormente, de lo que el sistema del estado futuro requiere.
12. Comparación de enfoques: MIFA frente a VSM
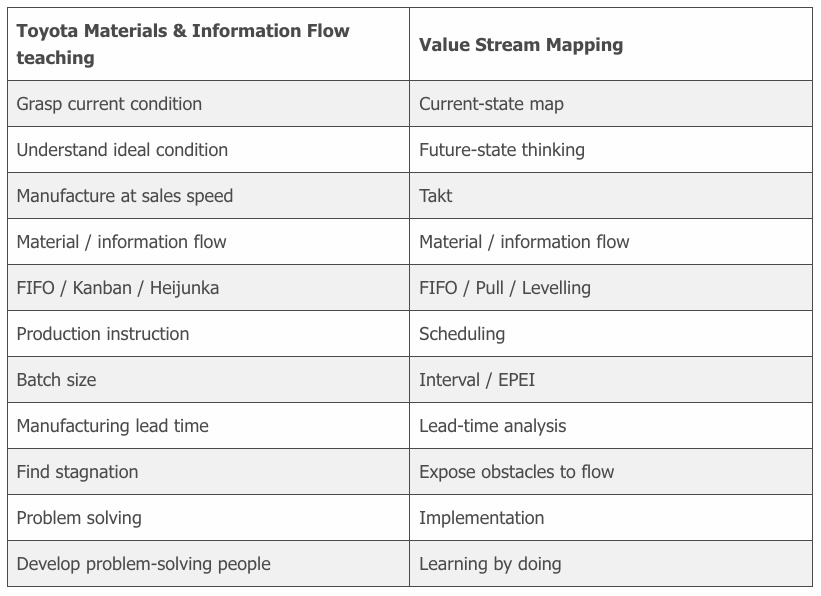
La correspondencia no es casual. Ambos métodos comparten un mismo "ADN intelectual". Lo que varía es su codificación, el enfoque (o plano de observación), el contexto y la forma en que las organizaciones los han aplicado posteriormente.
El peligro de extraer una herramienta de su contexto en Toyota
Jones añade una advertencia importante, coherente con las observaciones de Art Smalley: un elemento valioso del conocimiento de Toyota puede perder gran parte de su utilidad cuando se extrae del contexto operativo y de gestión más amplio en el que se desarrolló. Un mapa no lleva consigo ese contexto. Quienes lo utilizan deben saber, además, por qué están analizando el sistema, cómo se gestiona dicho sistema y qué brecha de desempeño pretenden cerrar. De lo contrario, la herramienta corre el riesgo de convertirse en un fin en sí misma.
Además, Jones también se muestra escéptico ante las disputas que anteponen etiquetas —como MIFA frente a VSM, o TPS frente a Lean— al aprendizaje práctico. En su correo electrónico, sugiere con ironía que algunas discusiones entre consultores podrían tener más que ver con la diferenciación y la generación de trabajo facturable que con la resolución de los problemas de un cliente. No nos atreveríamos a juzgar las intenciones de nadie. El criterio más útil es el que él mismo propone: ¿acaso el debate nos ayuda a comprender mejor cómo el método contribuye a resolver el problema en cuestión? Si es así, tiene valor; si no, es una simple distracción.
13. ¿Es, por lo tanto, MIFA exactamente lo mismo que VSM?
Si por VSM nos referimos al proceso codificado en "Observar para crear valor" la prueba directa más contundente va más allá de decir que ambos "pertenecen a la misma familia metodológica": MIFA y VSM son, en esencia, dos nombres para un mismo proceso. La diferencia significativa radica en que "Observar para crear valor" simplificó, estructuró y democratizó el enfoque de Toyota para un público más amplio. Si, por el contrario, entendemos por VSM cualquier taller, paquete de software o plantilla que se haya comercializado posteriormente bajo esa etiqueta, entonces la respuesta es no. En resumen, gran parte de la confusión surge porque un método diseñado para aprender a observar y rediseñar un sistema de materiales e información terminó, en ocasiones, reducido a un mero ritual de mapeo.
14. Una secuencia mas adecuada
-
-
- ¿Qué problema intentamos resolver? – Definir la brecha en el desempeño o las necesidades del cliente.
- ¿Cuál es el enfoque adecuado? – ¿El proceso, la planta, el flujo de "puerta a puerta", la empresa o la empresa extendida
- ¿Qué necesitamos comprender? – Los materiales, la información, las personas, la calidad, la demanda, el tiempo, el inventario y la toma de decisiones.
- Go and see – Describir los hechos de primera mano. Seguir el flujo de materiales, información y acciones humanas.
- Elegir el análisis adecuado – Utilizar el método, o la combinación de métodos, que mejor se ajuste al problema.
- Comprender la situación actual – Hacer visible el sistema real.
- Definir la situación objetivo – ¿Cómo debería fluir el valor?
- Identificar obstáculos y estancamientos – ¿Qué impide alcanzar la situación objetivo en la actualidad?
- Resolver problemas – Experimentar, aprender y ajustar.
- Construir el sistema de gestión y las capacidades – hacer que la nueva situación sea gestionable y desarrollar personas capaces de identificar y resolver el siguiente problema.
-
15. El mapeo sin management no es transformación
Un mapa del estado futuro colgado en una pared no cambia nada. La situación deseada debe integrarse en el sistema de gestión: responsabilidad, gestión visual del desempeño, trabajo estandarizado para líderes, resolución de problemas, revisión y coaching. Por esta razón, LEA sitúa el VSM dentro del Marco de Transformación Lean: propósito, proceso, capacidades, sistema de gestión y pensamiento básico.
El recuerdo de Dan Jones nos devuelve al propósito que subyace tras estas denominaciones: aprender a observar un sistema —y, posteriormente, el sistema en su totalidad— para que los problemas que realmente merece la pena resolver se vuelvan más evidentes. La lección que nos brinda Toyota no consiste en defender una etiqueta, sino en preservar el contexto, las interrogantes y la disciplina práctica que hacen que el método sea útil.
Conclusión: el mapa está al servicio del pensamiento (MIFA o VSM)
El Análisis del Flujo de Materiales e Información (MIFA) de Toyota y el proceso de Mapeo del Flujo de Valor (VSM) —codificado en la obra "Observar para crear valor"— no deben presentarse como metodologías contrapuestas. La aclaración del propio John Shook es inequívoca: MIFA y VSM son, en esencia, dos nombres para un mismo proceso. "Observar para crear valor" no inventó una alternativa a la práctica de Toyota; más bien, hizo que un enfoque de mejora de sistemas, propio de Toyota, fuera transmisible y accesible para una comunidad mucho más amplia.
Una distinción más útil es la que existe entre el método y la forma en que este se aplica. El MIFA/VSM es, fundamentalmente, un análisis bidimensional del flujo de trabajo (o de los materiales) y de la información de control que lo dirige. Sus preguntas de diseño parten de la demanda del cliente y el takt time, recorren la arquitectura del flujo y el sistema pull, y solo entonces conducen a la mejora de los procesos. Es posible añadir otras dimensiones cuando la naturaleza del problema así lo requiera. Por tanto, un mapa de Toyota más complejo no es indicativo de un método distinto; suele ser, más bien, reflejo de un problema más complejo o de un usuario con mayor experiencia.
No obstante, los ejemplos de Toyota también demuestran que no todos los mapas deben ser iguales, ya que no todos los problemas son iguales. Comience por el problema. Elija el enfoque adecuado. Vaya al lugar de los hechos y observe. Siga el flujo de materiales e información. Comprenda la situación actual. Diseñe una situación mejor. Resuelve los obstáculos. Construye el sistema de gestión. Desarrolla a las personas.
El mapa está al servicio del pensamiento; el pensamiento no está al servicio del mapa.
El objetivo nunca fue aprender a elaborar mapas, sino aprender a ver.
Una última reflexión: en la parte interior de la cubierta del libro "Observar para crear valor" aparece una afirmación: "Siempre que existe un producto para un cliente, existe un flujo de valor". El desafío reside en verlo. Creemos que gran parte de la confusión se disiparía si tan solo reconociéramos que "toda situación conlleva un problema; el desafío reside en verlo".
Agradecimientos: MIFA o Value Stream Mapping
Expresamos nuestro agradecimiento a Dan Jones y John Shook por los intercambios que nos han ayudado a elaborar este artículo. Se trata, además, de una historia en la que hemos tenido la fortuna de participar. David Marriott trabajó directamente en el área de desarrollo de proveedores de Toyota, donde aprendió y aplicó el "Flujo de Materiales e Información" como parte del enfoque de Toyota para el desarrollo de sus proveedores. David Brunt trabajó junto a Dan Jones y John Shook durante la etapa en la que el pensamiento y la práctica Lean se estaban investigando, desarrollando y difundiendo a una comunidad mucho más amplia.
Por ello, nos parece fundamental documentar con precisión tanto la historia como la intención original que subyace a estos procesos de aprendizaje y materiales. No se trata simplemente de una cuestión de terminología; tiene que ver con cómo el conocimiento desarrollado dentro de Toyota fue comprendido, traducido, enseñado y, finalmente, puesto al alcance de muchas más personas.
Como nos recuerda Dan, siempre existe el riesgo de extraer un fragmento de conocimiento de Toyota sin comprender el contexto más profundo en el que fue desarrollado y utilizado. Nadie puede controlar cómo se interpretan o aplican posteriormente los procesos de aprendizaje, los métodos y los materiales. Lo que sí podemos hacer es compartir sus orígenes y su propósito original, reflexionar sobre qué los hace eficaces, entender por qué a veces fallan en la práctica y seguir mejorando la forma en que se enseñan.
El propósito de Lean Enterprise Academy
Esto es fundamental para el propósito de Lean Enterprise Academy. Nuestro objetivo no es crear otra versión propia de Lean, ni diferenciarnos mediante el uso de una terminología nueva. Se trata de democratizar el pensamiento y la práctica Lean: hacer que el razonamiento subyacente sea accesible a más personas, preservando al mismo tiempo la profundidad, el contexto y el enfoque en la resolución de problemas que le otorgaron su valor original.
Con este espíritu, el propósito de este artículo no es ofrecer la última palabra sobre MIFA frente a VSM. El objetivo es ayudar a los profesionales a comprender el origen de este enfoque, qué pretendía lograr y cómo utilizarlo de manera más eficaz para resolver los problemas a los que realmente se enfrentan.
Referencias seleccionadas para el artículo sobre MIFA o Mapeo del Flujo de Valor
Rother, M. y Shook, J. (1997), "Observar para crear valor". Lean Enterprise Institute. En la introducción se señala que el método denominado «mapeo del flujo de valor» (Value-Stream Mapping) en el manual de trabajo se conoce en Toyota como «mapeo del flujo de materiales e información» (Material and Information Flow Mapping).
Womack, J.P. y Jones, D.T. (1996), "Lean Thinking". Simon & Schuster / Free Press.
Womack, J.P., Jones, D.T., Brunt, D. y Lovejoy, M., "Seeing the Whole Value Stream". Lean Enterprise Institute.
Shook, J., "Misunderstandings about Value-Stream Mapping, Flow Analysis, and Takt Time", Lean Enterprise Institute.
Materiales sobre el flujo de materiales e información y el desarrollo de proveedores de Toyota Motor Manufacturing (UK), reproducidos a partir del archivo de trabajo de los autores.
Lean Enterprise Academy, póster didáctico sobre el mapeo del flujo de valor y póster didáctico sobre los 8 principios Lean.
Dave Brunt. CEO de la Lean Enterprise Academy de UK
David Marriott. Lean Coach sénior en la Lean Enterprise Academy, en el Reino Unido
Extraído de: Planet Lean
- Visto: 10