
Pensar mejor y más rápido: Una conversación sobre cómo resolver problemas justo a tiempo.
Art Smalley, Josh Howell y Mark Reich explican por qué la velocidad de resolución de problemas depende del nivel organizativo, el tipo de problema y el patrón de pensamiento en juego.
El tiempo es relativo, especialmente en la resolución de problemas Lean. El trío del LEI, conformado por Josh Howell, Mark Reich y Art Smalley, exploró cómo la velocidad de resolución de problemas de calidad depende del nivel de la organización en la que se presenta el problema y de los tipos de problemas y patrones de pensamiento propios de ese nivel. En este primer podcast de dos, analizan qué significan "mejor" y "más rápido" en el mundo Lean y cómo se manifiesta esto.
En los círculos de gestión, suele haber un debate entre quienes abogan por la resolución rápida de problemas y el cambio, y quienes prefieren una toma de decisiones lenta y deliberada. Art, veterano de Toyota y autor de Cuatro tipos de problemas, afirma: "Todos intentamos pensar mejor y más rápido, según nuestro nivel y la velocidad que lo rige. Pero es demasiado simplista decir simplemente 'piensa despacio'. En igualdad de condiciones, lo que se busca es llegar a un mejor resultado final más rápido. En realidad, existen diferentes tipos de problemas, diferentes patrones de pensamiento y diferentes enfoques mentales que se pueden utilizar".
Art analizó los distintos tipos de problemas y los diferentes estilos de trabajo utilizados en Toyota para abordarlos. Como se describe en su libro, estos son:
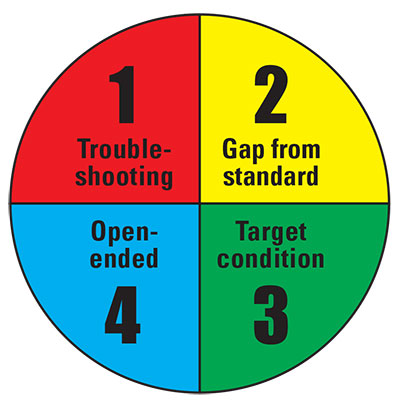
- Los problemas de tipo 1, como la respuesta a la señal andon en una estación de trabajo de primera línea con un tiempo de ciclo de 45 segundos, deben resolverse de forma segura y rápida, lo que suele ocurrir innumerables veces al día, ya que implican un problema y una solución conocidos.
- Los problemas de tipo 2 son más difíciles de resolver y tienen causas raíz y soluciones desconocidas, lo que requiere un modo de pensamiento más analítico.
- Los problemas de tipo 3 son, en realidad, esfuerzos de mejora continua que buscan establecer una nueva condición objetivo mejor.
- Los problemas de tipo 4 representan soluciones verdaderamente innovadoras (como las tecnologías de tren motriz híbrido) que a menudo requieren años de ensayo y error.
El trabajo de resolución de problemas avanza desde el pensamiento convergente, los estándares conocidos y la ejecución altamente cualificada en la primera línea, pasando por la gerencia intermedia que utiliza los ocho pasos de la Práctica Empresarial de Toyota, que pueden llevar días o semanas, hasta la innovación, que es más lenta, deliberada, divergente y exploratoria.
Josh rememora su época en Starbucks y el panorama de la resolución de problemas, contrastando el desafío de transformar una empresa de unos 350.000 empleados («Eso llevará tiempo, y desde luego los directivos no quieren que se prolongue demasiado. No puede ser una eternidad») con los problemas que se presentan en una tienda durante las horas punta, cuando llega un cliente nuevo cada 30 segundos. «La forma en que nuestros instructores de TPS y Lean nos enseñaron a mejorar esa situación, a mejorar nuestro rendimiento para los clientes, fue analizando en detalle lo que sucede en esos 30 segundos».
La velocidad es solo una faceta de la resolución de problemas Lean. Recordemos que el lema de Toyota es «Mejor pensamiento, mejores productos», por lo que la calidad debe formar parte del trabajo de resolución de problemas.
Mark (ingeniero jefe de estrategia del LEI, autor de Managing on Purpose y veterano de Toyota) afirma que la calidad en la resolución de problemas requiere desarrollar las capacidades de quienes los resuelven, así como la paciencia para dedicar el tiempo necesario a analizarlos y encontrar mejores soluciones: «Queremos desarrollar la capacidad en la organización para que los líderes, las personas, no solo los líderes, sino las personas en todos los niveles, puedan producir un trabajo de alta calidad. Lo singular de Toyota es que esto se aplica a cualquier función. Queremos un trabajo de contabilidad de alta calidad. Queremos un trabajo de planificación de alta calidad. Queremos un trabajo de alta calidad, por supuesto, en el lugar donde se fabrican y desarrollan los productos. Y creo que se necesita tiempo para desarrollar esa capacidad de producir alta calidad, sea cual sea la función de la que estemos hablando».
El trío también analiza:
- La naturaleza cíclica de los procesos en los que surgen problemas, ya sea un ciclo de segundos en la línea de producción, un ciclo anual para formular la estrategia corporativa o un lapso de décadas para reponer el equipo de capital. En todos los niveles, el proceso se repite, pero los problemas varían, como los cambios del mercado que impactan el ciclo de desarrollo estratégico de un año a otro.
- El uso de los ciclos de procesos como aprendizaje: Desde la primera línea hasta la alta dirección, no se trata solo de solucionar el problema actual y volver al trabajo, sino de dedicar tiempo y recopilar datos para encontrar mejores soluciones y estándares para el trabajo futuro. «Hay mucho que observar, analizar y examinar detenidamente», dice Josh. «Hay tantos detalles que podemos cuestionar, y dentro de todos esos detalles se encuentran posibles soluciones, posibles mejoras, puntos Kaizen que nos permiten optimizar las cosas».
- Es necesario involucrar a la mayor cantidad de personas posible en la resolución de problemas: el trabajo de detección, notificación, respuesta y solución de problemas. Considerando la cantidad de problemas que existen en toda la empresa, en todos los niveles y funciones, sería imposible satisfacer la demanda de resolución de problemas si solo los altos ejecutivos, la gerencia y los ingenieros se encargaran de ello.
- El Sistema de Producción Toyota no se diseñó para producir productos a la perfección, sino como un marco que reconoce que las cosas no saldrán perfectas y que habrá problemas. “Hay que implementar un sistema que acepte y reconozca que habrá errores; por lo tanto, se necesita un sistema que los detecte y los señale, y que cuente con diferentes niveles de capacitación para abordarlos”, afirma Art.
- Los distintos niveles dentro de la organización deben centrarse en la resolución de problemas acorde a su nivel. Josh recuerda cómo un ejecutivo de Starbucks llegó a una tienda que se había transformado significativamente mediante el trabajo estandarizado y la resolución estructurada de problemas. Sin embargo, este líder estaba obsesionado con un problema de baja prioridad (Tipo 1) que había detectado y que, en última instancia, sería resuelto por el equipo de primera línea, en lugar de centrarse en desarrollar la capacidad general del equipo de la tienda para identificar y resolver más problemas por sí mismos.
- El enfoque de resolución de problemas de Fujio Cho, presidente de Toyota Motor Manufacturing Kentucky y luego de Toyota Motor Corp., y otros ejecutivos de Toyota: Art recuerda una ocasión en que Cho se negó a participar en una visita guiada a la planta y, en cambio, se fue por su cuenta y descubrió una fuga de aceite importante en una máquina. Cho inmediatamente involucró al equipo en la resolución del problema, formulando preguntas sobre cómo se produce y cómo los líderes detectan este tipo de problemas, y discutió un proceso para señalar tales condiciones anormales y potencialmente peligrosas. Sabía que la visita a la planta estaba perfectamente organizada y buscaba el momento oportuno para enseñar, no para regañar a nadie, sino para integrar la enseñanza en un problema real en lugar de presentar un problema ensayado en un rotafolio.
Extraído de: The Lean Post
- Visto: 110